- 欢迎光临重庆谱思机器人
- 023-63207381
- 18996196754
- sales@pusirobot.com

食品日化灌装设备中谱思闭环步进一体机的轻量化与高精度伺服灌装阀应用
设备概要
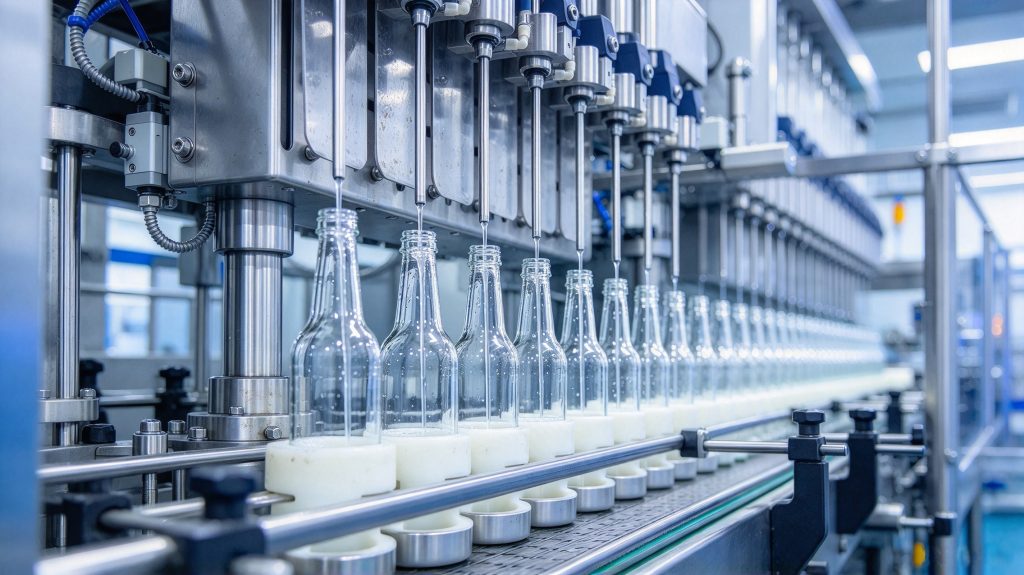
食品日化行业多头灌装机主要完成饮料、调味品、洗衣液、酱料等物料的定量灌装作业。 随着市场产品迭代加快,设备需要兼容多种不同粘度物料,对灌装阀的柔性可控能力提出更高要求。整套灌装单元包含以下核心组件:
伺服灌装阀组件:执行物料通断,依靠闭环步进机构驱动阀芯升降,通过阀芯开度改变物料流量,是灌装设备的核心执行部件。
驱动控制单元:输出运动指令,控制阀芯预开、全开、慢关、回吸整套动作序列。本方案采用重庆谱思闭环步进一体机,集成驱动、控制器与编码器。
检测传感组件:瓶到位检测、有无瓶检测信号,用于触发灌装流程。
人机交互单元:配方参数设置、运行状态监控、故障报警输出。
①难题:传统 PLC + 外置驱动器方案器件繁多,控制柜布线复杂,调试周期长
要实现多头灌装阀控制,传统方案每一路灌装阀都需要独立驱动器,再由 PLC 做运动统筹。 以 8 头灌装机为例,控制柜内部 PLC、多个外置驱动器、端子、线缆数量多;设备装配布线耗时,后期现场维护排查故障难度大。对于中小型设备厂家,硬件采购成本、工程师调试门槛都比较高。

解决方案:谱思闭环步进一体机,驱动 + 控制 + 编码器一体化,简化电控架构
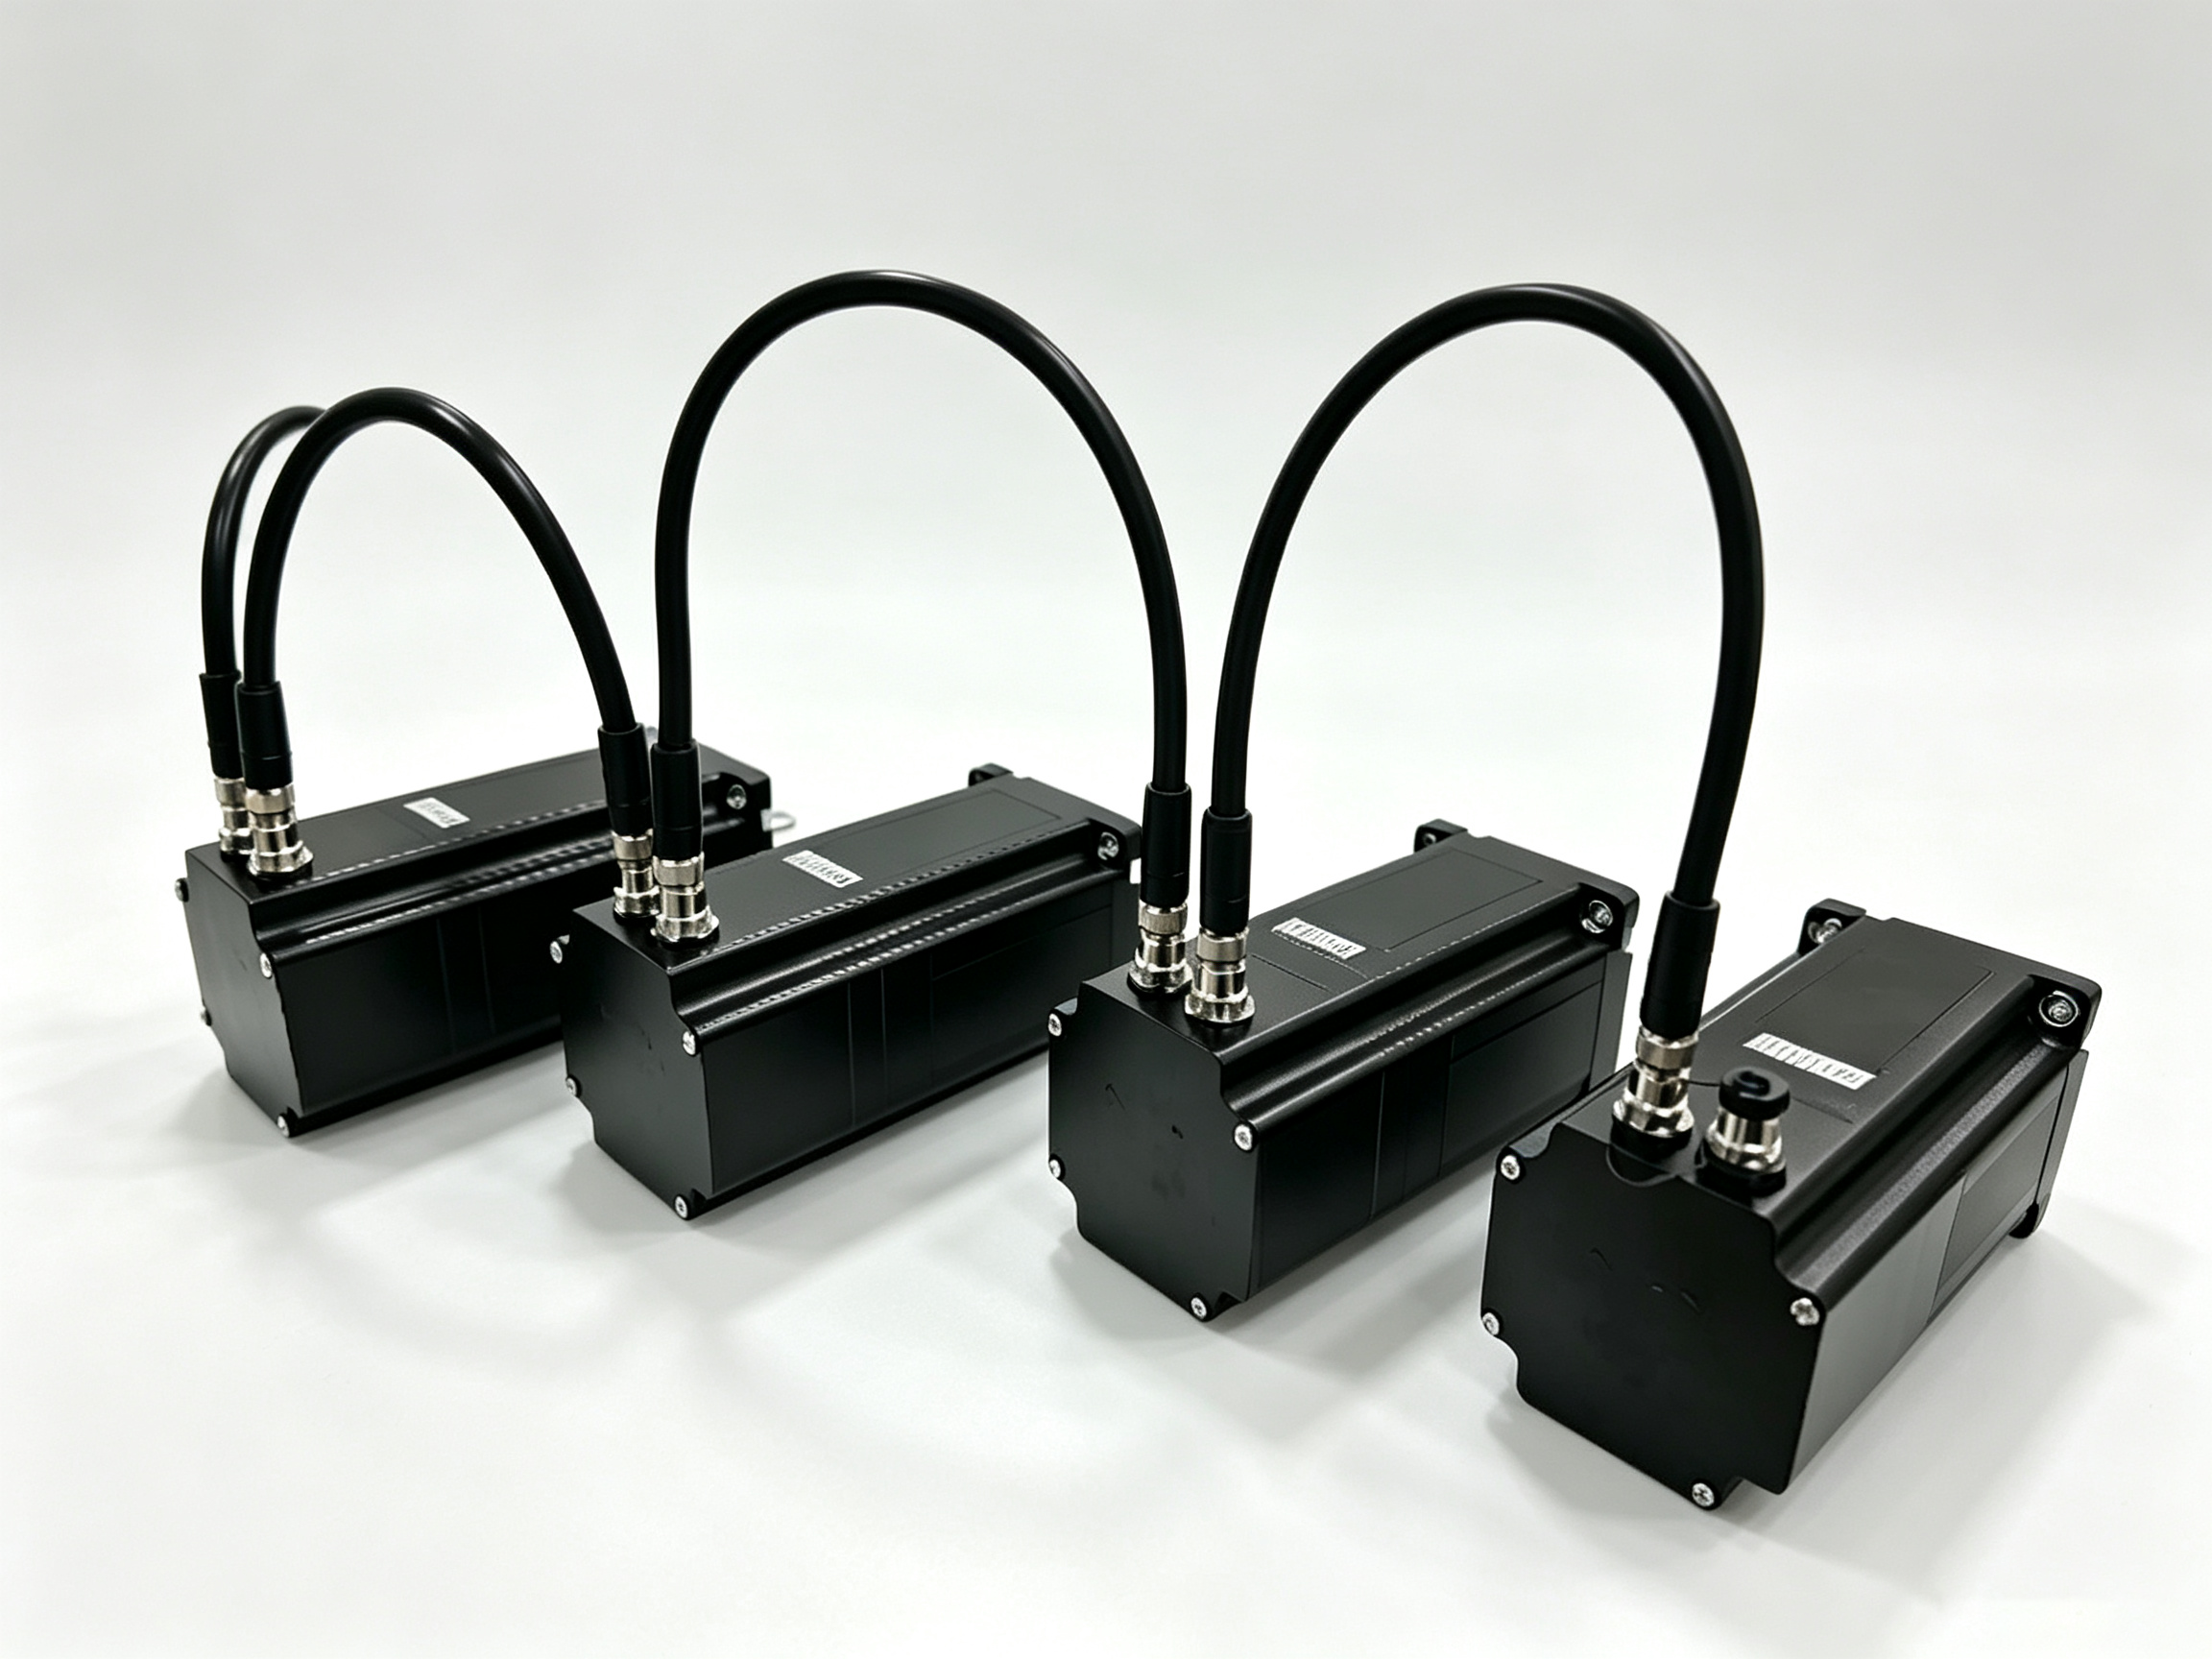
谱思闭环步进一体机将步进驱动、运动控制单元、编码器集成于单台设备,单台一体机直接驱动一路灌装阀执行机构,不再需要额外配置独立驱动器。

以 8 头灌装设备做对比:传统方案需要 1 台 PLC + 8 台外置驱动器;采用谱思闭环步进一体机方案,仅需触摸屏上位机 + 8 台谱思闭环步进一体机,省去外置驱动模块。控制柜内部器件数量大幅减少,布线工作量可降低约 40%,控制柜体积也可以进一步压缩。
②难题:灌装阀流量不可精细分段控制,出现起泡、滴料拉丝,灌装重复精度差
不同物料工况下痛点各不相同:低粘度液体灌装时,阀芯直接全开,物料冲击瓶底产生大量气泡,实际灌装量偏差变大;高粘度酱料、洗涤剂,关阀瞬间容易出现物料拉丝、瓶口滴料,污染瓶身与输送线。 传统气动灌装阀只有全开、全关两档,阀芯开度无法连续调节;普通开环步进方案想要实现预灌装‑主灌装‑慢关‑回吸多段流量曲线,容易出现丢步,且 PLC 实时运算输出时,通信延迟容易干扰阀芯动作曲线。
解决方案:运动序列内置一体机内部,实现阀芯分段流量闭环控制
谱思闭环步进一体机支持点位运动、多段轨迹序列存储。整套灌装动作(预开小流量→主灌装大开度→收尾慢关→关阀回吸复位)直接存储在一体机本地,上位机触摸屏仅下发触发信号,不参与实时运动运算,规避总线通信延迟带来的动作畸变。
- 预灌装阶段:阀芯小幅打开,小流量进料,降低液体下落冲击,抑制起泡;
- 主灌装阶段:阀芯运动至设定最大开度,大流量快速进料,保障设备产能;
- 收尾慢灌阶段:阀芯降低开度,减小物料流速,提升定量重复精度;
- 关阀回吸阶段:快速关闭阀芯,同步执行回吸动作,消除粘稠物料拉丝滴料。
不同粘度物料对应的行程、速度、加减速参数作为配方存储,切换产品直接调用对应配置参数,无需重新编写运动程序。 实测工况:常规物料灌装重复精度可达到 ±1% 以内,满足食品日化行业生产指标。
③难题:多头灌装阀多轴同步难,工位之间动作存在时序偏差,各头灌装量一致性差
多头灌装机多灌装阀同时作业,传统 PLC 控制多外置驱动器时,受 PLC 运算周期、总线延时影响,各个灌装阀阀芯启动、关阀时刻存在时间差,造成各个工位灌装量不一致;单阀故障时容易连带影响整组灌装流程。
解决方案:CANopen 分布式总线控制,各灌装阀独立闭环,保障同步与容错能力
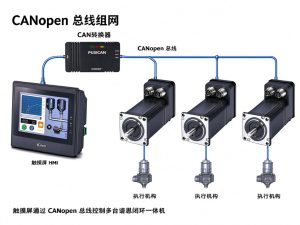
多个谱思闭环步进一体机接入同一 CANopen 总线网络,接收上位机同步触发指令,各一体机本地独立完成闭环运动控制。
- 同步触发下,各灌装阀动作时序一致性高,降低各工位灌装量离散偏差;
- 分布式架构,单台一体机或者单路灌装阀出现过载、堵转故障,可单独报警停机,其余灌装工位可以继续运行,不直接中断整台设备;
- 一体机实时反馈阀芯位置、电机负载、故障代码给到触摸屏,方便工程师快速定位阀体卡滞、过载异常。

④难题:设备现场调试耗时长,对工程师运动控制编程能力要求高
传统方案需要在 PLC 内部编写复杂运动逻辑,现场调试起泡、滴料问题时,需要反复修改 PLC 程序,换型调试耗费大量时间,对设备调试人员的编程能力门槛高。
解决方案:依托调试软件与触摸屏参数化配置,降低调试门槛
谱思闭环步进一体机支持配套 PC 调试软件,可实时观测阀芯位置‑时间运动曲线。现场调试出现起泡、滴料不良,直接修改行程、速度、加减速参数,参数直接保存到一体机,不需要修改程序。 设备厂商可以把全部灌装工艺封装为参数页面,现场操作工只需要修改数字,即可完成物料换型调试,降低对调试人员编程能力的要求。